.png?imageMogr2/format/webp)
Proses fabrikasi logam lembaran yang tepat bergantung pada isipadu, geometri dan risiko semakan, bukan keutamaan. Bandingkan laser, stamping, turret punching dan bending.
Soalan yang paling kerap kita dengar ialah proses mana yang terbaik. Tiada yang terbaik. Proses fabrikasi logam lembaran dipilih berdasarkan tiga fakta — berapa banyak bahagian yang diperlukan, betapa kompleksnya garis besar, dan sejauh mana kemungkinan lukisan berubah — dan bahagian yang sama boleh mengambil tiga laluan berbeza pada tiga isipadu yang berbeza. Apa yang berlaku seterusnya ialah bagaimana keputusan itu sebenarnya dibuat di lantai kedai, dan di mana pembeli paling kerap membayar untuk laluan mahal tanpa menyedarinya.
Ini bukan tiga alternatif kepada satu keputusan
Pemotongan laser, stamping dan pembengkokan biasanya disenaraikan bersebelahan, seolah-olah pembeli memilih satu. Mereka tidak bersaing pada paksi yang sama. Pemotongan laser dan stamping kedua-duanya menjawab satu soalan: bagaimana flat blank dihasilkan? Membengkokkan menjawab soalan yang berbeza: bagaimana blank rata menjadi bahagian tiga dimensi? Bahagian yang dipotong laser masih digunakan untuk brek tekan. Bahagian yang dicop masih digunakan untuk menekan brek. Membingkai pilihan sebagai tiga pesaing menyembunyikan dua keputusan yang sebenarnya mendorong kos — laluan blanking dan bilangan susunan pembentukan.
Apabila soalan dibahagikan dengan cara itu, perbualan berubah. Versi yang berguna bukanlah "laser atau stamping" tetapi "pada kuantiti dan geometri ini, laluan blanking mana yang lebih murah, dan berapa banyak bengkok yang diperlukan oleh bahagian itu?" Kedua-dua jawapan itu boleh dipetik secara berasingan, dan dalam kebanyakan bahagian, satu daripadanya jelas manakala satu lagi adalah di mana wangnya berada.
Apa Sebenarnya Kemahiran Pemotongan Laser
Pemotongan laser tidak mempunyai alat. Fakta tunggal itu menentukan sebahagian besar wilayahnya. Prototaip, kumpulan kecil, bahagian yang akan disemak bulan depan — tiada satu pun daripada ini sepatutnya mempunyai acuan. Laser membaca program, jadi perubahan memerlukan masa kejuruteraan, bukan kos alat. Ia juga mengendalikan garis besar yang tidak boleh dilakukan oleh acuan: lengkungan panjang, potongan dalaman yang ketat, lubang pada sudut pelik, dan bahan tebal yang memerlukan acuan mahal untuk dikosongkan. Perisian nesting juga membenarkan beberapa bahagian berkongsi satu helaian, yang penting apabila bahan itu mahal.
Apa yang pemotongan laser tidak lakukan dengan baik ialah isipadu. Potongan adalah bersiri — satu kontur pada satu masa — jadi masa per bahagian hampir tidak berkurang apabila kuantiti meningkat. Pada bracket mudah dengan beberapa ribu keping setahun, itu tidak mengapa. Pada seratus ribu, bracket yang sama adalah cara perlahan dan mahal untuk membuat blank yang boleh dihasilkan oleh acuan dalam sekelip mata. Tepi juga membawa zon terjejas haba, yang tidak relevan di kebanyakan bahagian dan penting pada beberapa bahagian.
Di Mana Stamping Memperoleh Alatnya
Stamping adalah perdagangan yang bertentangan. Dadu memerlukan wang sebelum bahagian baik pertama wujud, dan wang itu dibelanjakan sekali. Selepas itu, mesin cetak menghasilkan bahan kosong dan ciri yang dibentuk pada kelajuan yang laser tidak dapat tandingi, dengan kebolehulangan yang datang daripada alat dan bukannya pengendali. Untuk bahagian yang stabil, cukup mudah untuk ditukar, dan diperlukan dalam jumlah sebenar, kos unit boleh jatuh jauh di bawah mana-mana laluan pemotongan. Syaratnya ialah setiap perubahan lukisan selepas acuan dipotong bermakna membelanjakan wang dan masa perkakas, dan acuan tidak peduli bahawa perubahan itu kelihatan kecil.
Jadi titik pulang modal antara laser dan stamping bukanlah kuantiti tetap. Ia bergerak mengikut saiz bahagian, ketebalan bahan, berapa banyak ciri yang perlu dibentuk oleh acuan, dan sejauh mana keyakinan anda bahawa reka bentuk itu dibekukan. Bahagian yang besar dan ringkas mungkin tidak pernah membenarkan dadu. Bahagian kecil yang padat ciri mungkin membenarkan satu lebih awal daripada jangkaan. Satu-satunya cara jujur untuk tahu adalah dengan sebut harga kedua-dua laluan pada kuantiti sebenar tahunan anda dan bandingkan jumlah kos, bukan harga seunit.
Menara Punching: Laluan Tengah Yang Pembeli Lupakan
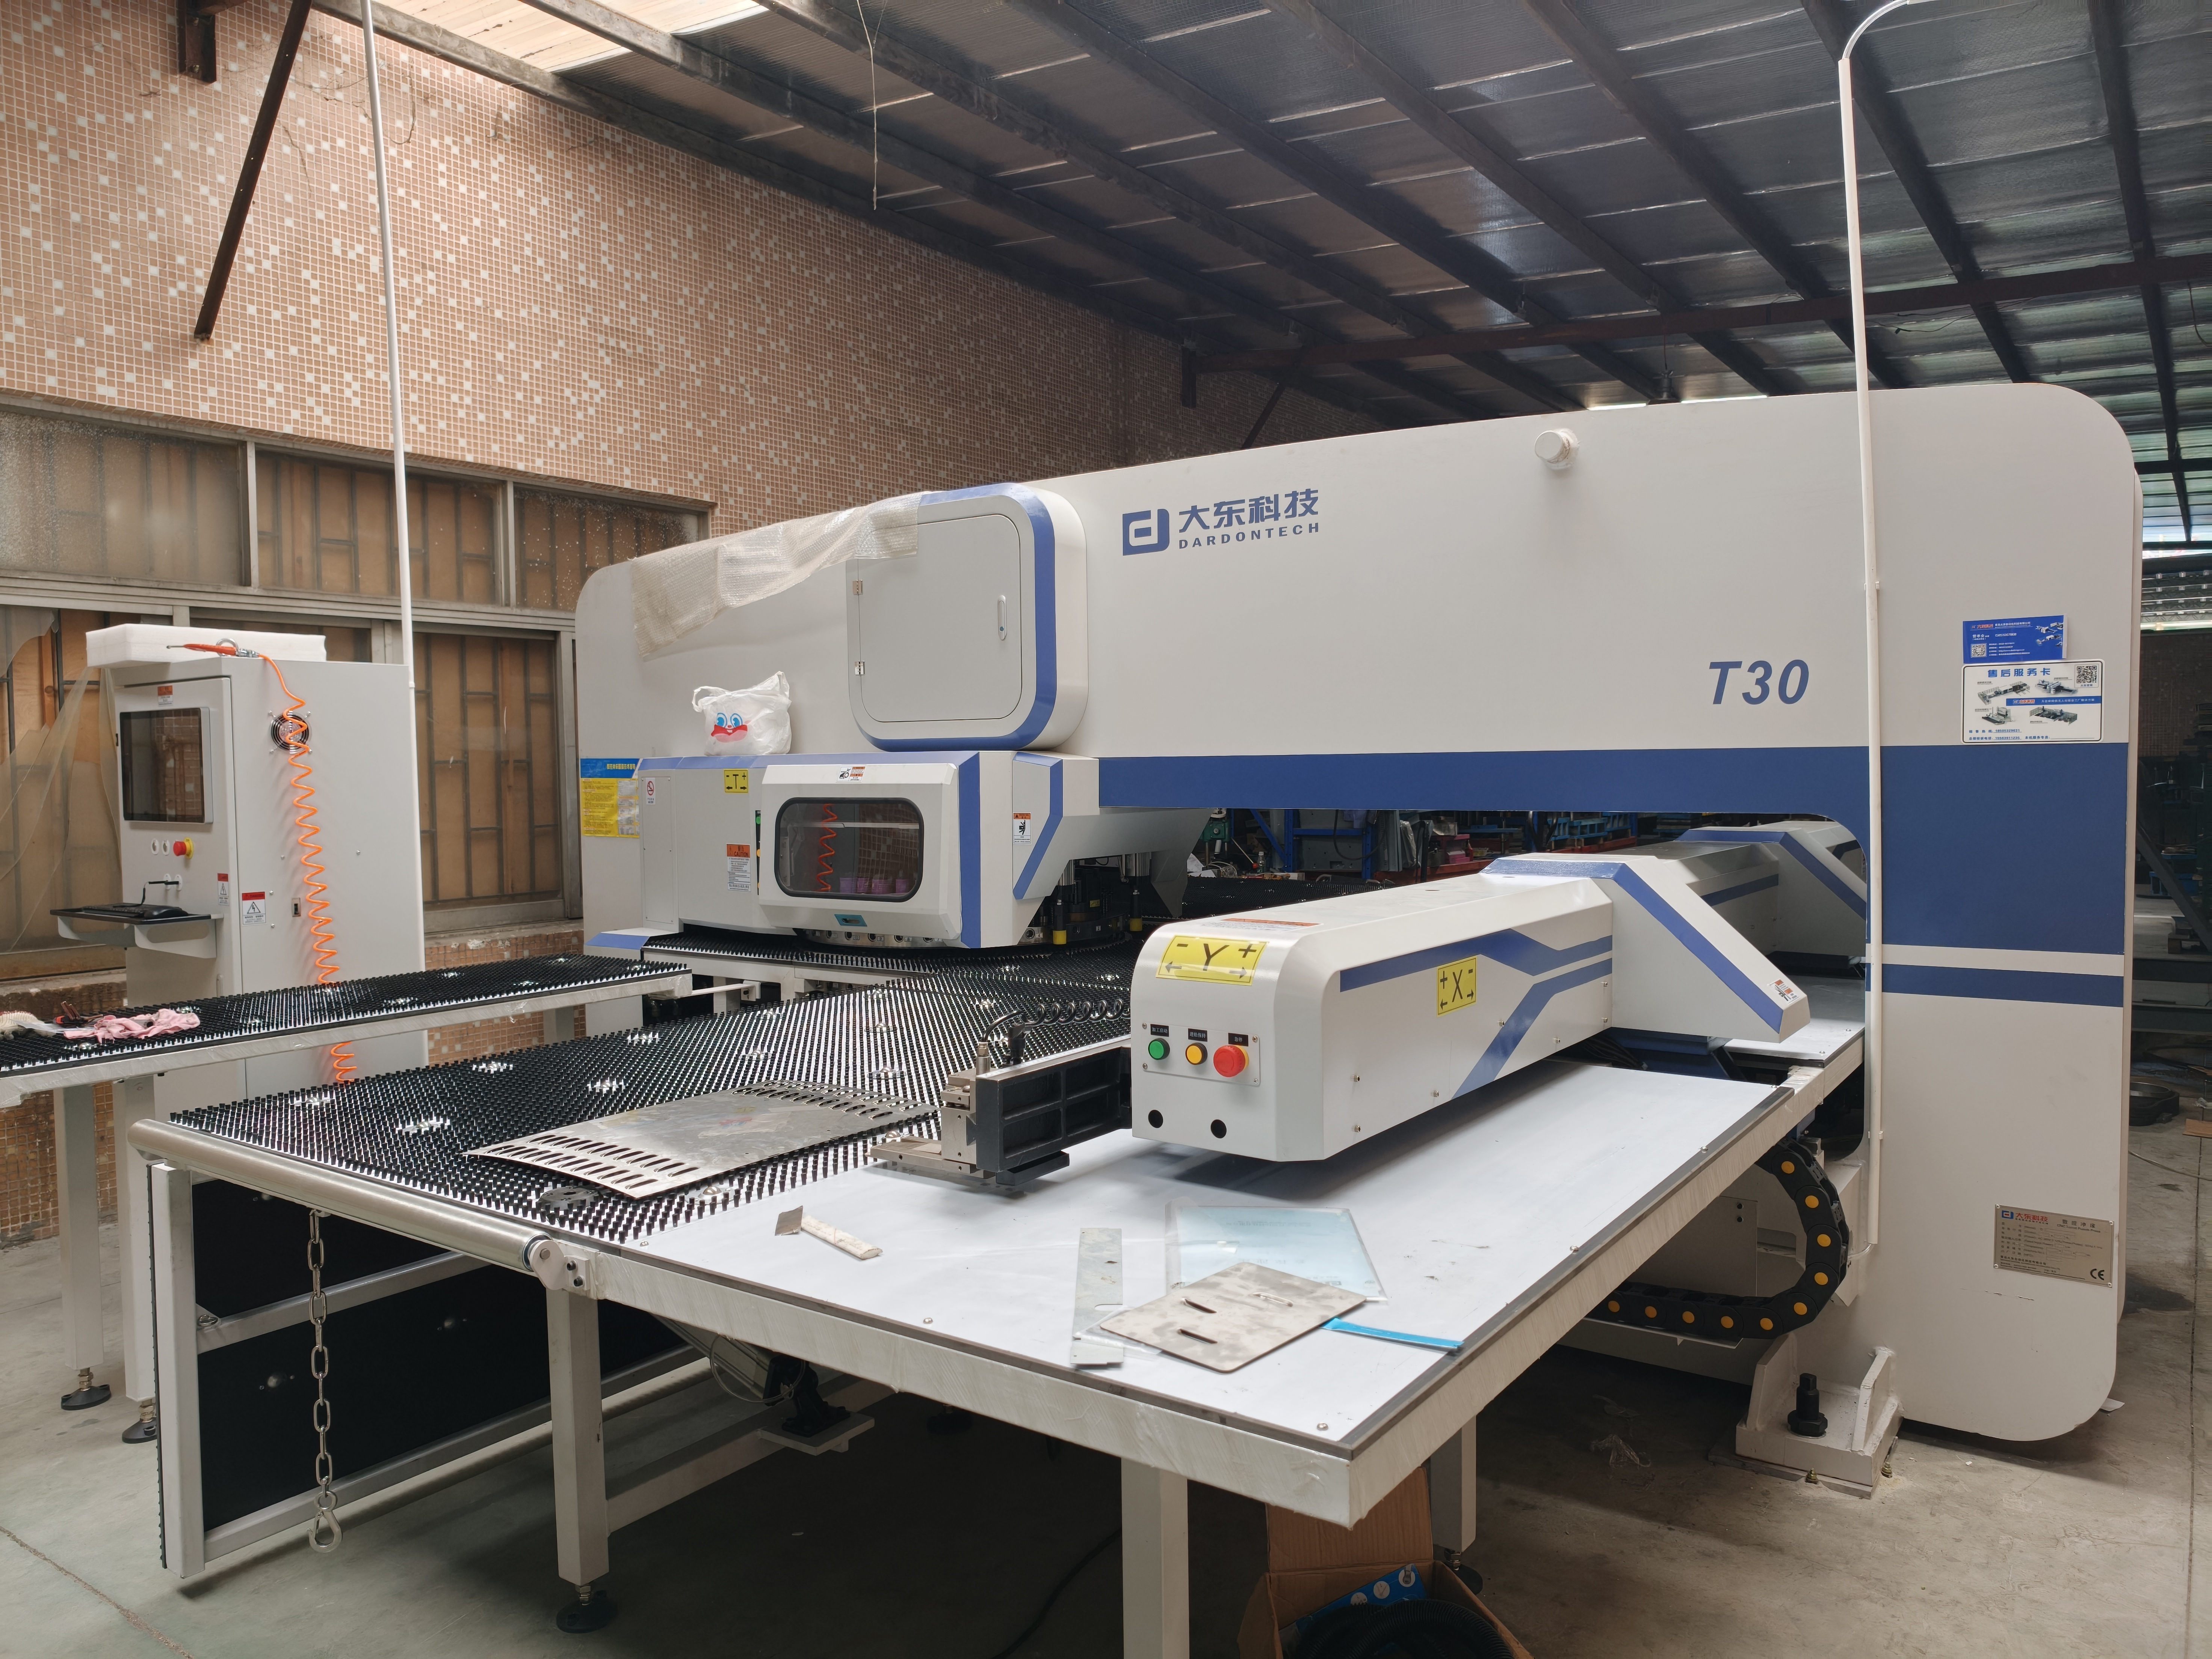
Di antara kedua-duanya terdapat penebuk turet CNC, yang sering tidak dimasukkan dalam perbandingan. Turet membawa punch standard dan mati, jadi tiada alat khas yang perlu dibayar. Ia menebuk bentuk standard — bulat, segi empat, bulat, kisi-kisi — dengan pantas dan berulang kali, serta boleh menggabungkan banyak lubang dalam satu program. Untuk panel dengan corak lubang yang sama secara tetap, ia selalunya lebih murah daripada laser pada kuantiti yang sama, kerana ia tidak menjejak setiap kontur; Ia menyentuh.
Hadnya adalah geometri. Turet berfungsi dengan alat yang ada, jadi garis luar biasa dan potongan besar sama ada mustahil atau memerlukan laluan berbeza. Itulah sebabnya penebuk turet dan pemotongan laser sering digunakan bersama pada bahagian yang sama: turet mengendalikan lubang standard yang berulang, laser mengendalikan garis besar dan ciri-ciri yang tidak dapat dicapai oleh turret.
Pembengkokan sentiasa berlaku di hiliran — persoalannya ialah berapa banyak persediaan yang perlu dilakukan
Setiap bahagian dengan dimensi ketiga perlu dibengkokkan, tidak kira bagaimana ia kosong dibuat. Jadi membengkok bukanlah satu laluan untuk dipilih; ia adalah kos yang diwarisi oleh setiap laluan. Apa yang berbeza ialah bilangan tetapan. Satu selekoh adalah satu tetapan. Lima selekoh dalam lima arah boleh menjadi lima persediaan, setiap satu dengan pengendalian tersendiri, pemeriksaan tersendiri dan peluang tersendiri untuk drift. Bilangan bengkok, urutannya, sama ada ia boleh dilakukan dalam satu pengendalian, dan sama ada alat untuk setiap jejari sudah ada di rak menentukan lebih banyak kos bahagian daripada yang diakui oleh kebanyakan lukisan.
Di sinilah reka bentuk dan proses bertemu. Bahagian yang direka dengan tiga selekoh di mana dua sudah memadai telah membayar untuk setup yang tidak membeli apa-apa. Bahagian yang memerlukan penebuk khas untuk satu jejari sempit telah membayar untuk alat yang jari sedikit lebih besar akan dielakkan. Semua itu tidak kelihatan dalam perbandingan harga seunit, dan semuanya muncul dalam sebut harga.
Empat nombor yang menentukan laluan
Apabila kita memetik sesuatu bahagian, empat nombor menentukan laluan sebelum mana-mana mesin dijadualkan. Yang pertama ialah kuantiti tahunan, dan sama ada ia stabil atau sekali sahaja. Yang kedua ialah kerumitan garis besar: tepi lurus dan lubang standard berkelakuan sangat berbeza daripada lengkungan panjang dan potongan tidak sekata. Yang ketiga ialah risiko semakan — sejauh mana lukisan itu benar-benar beku, bukan sejauh mana ia digambarkan. Yang keempat ialah kos keseluruhan: alat diamortisasi ke atas kuantiti, tambah kos unit, tambah masa penyediaan, tambah kos perubahan jika datang.
Ubah mana-mana satu daripada itu dan jawapannya boleh berubah. Reka bentuk yang stabil, ringkas dan berkapasiti tinggi menunjuk kepada dadu. Reka bentuk yang sama pada satu persepuluh isipadu menunjuk kepada laser atau turret. Rangka kompleks yang tidak akan disemak semula masih boleh membenarkan acuan jika isipadu ada, manakala garis besar ringkas yang masih bergerak tidak sepatutnya diubah sama sekali. Pembeli yang hanya membandingkan harga seunit membandingkan nombor keempat sambil mengabaikan tiga nombor pertama yang menghasilkannya.
Bagaimana laluan digabungkan pada satu bahagian
Kebanyakan alat ganti sebenar menggunakan lebih daripada satu laluan, dan itu bukan kompromi — ia adalah cara biasa untuk mencapai sasaran kos. Blank yang dipotong laser akan digunakan untuk brek tekan. Kosong yang dicop pergi ke brek tekan. Panel yang ditebuk turet mungkin pergi ke laser untuk bentuk bentuknya dan kemudian ke brek. Tugas kedai adalah memilih kombinasi yang meminimumkan jumlah kos pada kuantiti anda, yang berbeza daripada menjual mana-mana mesin yang tidak digunakan. Itulah sebabnya kami memetik laluan dan bukannya mesin, dan ia adalah logik yang sama di sebalikpenyelesaian fabrikasi logam lembaranuntuk pelbagai peringkat produksi.
Petikan yang menyebut satu proses tanpa menerangkan gabungannya berbaloi untuk ditanya lagi. Tanya laluan mana yang membuat kekosongan, laluan mana yang membentuknya, dan berapa banyak tetapan yang diperlukan oleh pembentukan itu. Jawapannya memberitahu anda sama ada harga mencerminkan bahagian anda atau kemudahan pembekal.
Kesimpulan
Tiada proses fabrikasi logam lembaran terbaik, hanya laluan terbaik untuk kuantiti, geometri dan risiko semakan tertentu. Pemotongan laser membeli fleksibiliti dan membayarnya dengan kelajuan. Stamping membeli kelajuan dan membayarnya melalui alat. Penumbuk turret terletak di antara mereka dan sering dilupakan. Membengkok bukan sebahagian daripada pilihan langsung — ia adalah kos yang ditanggung oleh setiap laluan, ditentukan oleh berapa banyak susunan yang diperlukan oleh bahagian tersebut. Jika empat nombor itu betul, laluan biasanya akan memilih sendiri. Jika anda mempunyai cabutan dan kuantiti tahunan, kami akan menyebut laluan yang sesuai untuk kedua-duanya. Anda boleh melihat pelbagai kerja yang diliputi di sini dibahagian cap logam lembaran khasHalaman, kemudian hantar fail dan volum apabila anda sudah bersedia.
Soalan Lazim
Adakah pemotongan laser sentiasa lebih mahal berbanding stamping pada isipadu tinggi?
Tidak. Ia bergantung pada saiz bahagian, ketebalan bahan, kerumitan acuan dan kestabilan reka bentuk. Untuk bahagian yang sangat besar, atau bahagian yang acuan mereka mahal untuk dibina, laser boleh kekal kompetitif jauh melebihi isipadu di mana bahagian kecil yang ringkas sudah pun digunakan. Titik pulang modal adalah khusus untuk bahagian tersebut, sebab itulah kedua-dua laluan harus dinyatakan pada kuantiti sebenar anda.
Bolehkah bahagian yang direka untuk pemotongan laser ditukar kepada stamping kemudian?
Biasanya ya, kerana geometri siap adalah sama, tetapi suis tidak percuma. Stamping mungkin memerlukan relief bengkok, jarak lubang ke tepi yang berbeza untuk acuan, dan penerimaan kualiti tepi yang sedikit berbeza. Bahagian yang direka dengan mengambil kira laluan akhir mengelakkan kebanyakan pengubahsuaian itu, jadi berbaloi untuk memberitahu pembekal anda proses mana yang anda jangka akan berkembang.
Adakah saya perlukan die khas untuk menembusi turret?
Tidak. Penubukan turet menggunakan penumbuk standard dan acuan yang dipegang dalam turret, jadi tiada kos alat khas. Pertukarannya adalah dari segi geometri: menara hanya boleh menghasilkan bentuk standard yang direka untuknya, sebab itulah ia sesuai dengan panel dengan lubang yang sama berulang kali dan digantikan dengan laser untuk garis luar yang luar biasa.
Bagaimana saya tahu sama ada kelantangan saya membenarkan dadu?
Tiada nombor sejagat. Bandingkan kos acuan diamortisasi ditambah kos unit dengan laluan pemotongan pada kuantiti tahunan sebenar anda, dan tambah kos sebarang semakan yang mungkin. Jika reka bentuk masih bergerak, kos sebenar dadu termasuk setiap perubahan yang dipaksa. Jika reka bentuk dibekukan dan isipadu stabil, titik pulang modal selalunya tiba lebih awal daripada jangkaan pembeli.
Hantarkan lukisan dan kuantiti tahunan kepada kami. Kami akan memetik laluan yang sesuai untuk kedua-duanya dan memberitahu anda di mana titik pulang modal —laser, stamping, turet punching, atau gabungan daripadanya.
