.png?imageMogr2/format/webp)
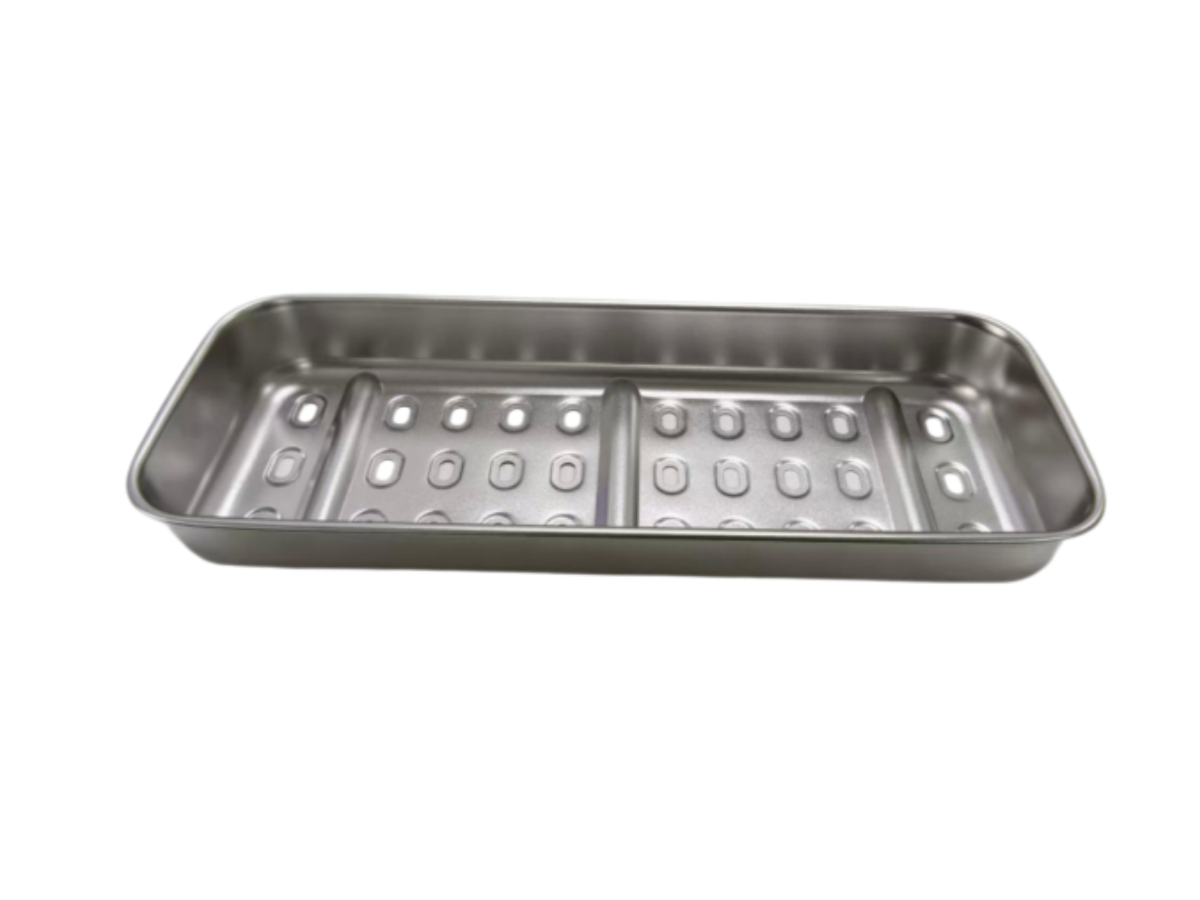
Fabrikasi keluli tahan karat yang higienik ditentukan oleh saliran, jangkauan dan celah, bukan oleh penggilapan. Apa yang perlu diletakkan pada lukisan supaya bahagian itu boleh dicuci.
Fabrikasi keluli tahan karat yang higienik biasanya ditentukan melalui penanda kemasan — nombor grit, pengilat cermin, nota elektrogilap — seolah-olah kebersihan adalah sifat permukaan. Ia bukan. Bahagian boleh menjadi cermin dan masih gagal ujian swab, kerana sambungan lap di belakang muka yang digilap memegang produk, atau kerana flange mendatar tiada tempat untuk mengalir. Tiga sifat yang benar-benar menentukan prestasi kebersihan adalah geometri, dan ketiga-tiganya ditetapkan pada lukisan: sama ada medium pembersih boleh mencapai setiap permukaan, sama ada cecair keluar dari bahagian, dan sama ada terdapat jurang untuk sisa duduk.
Kebolehbersihan adalah geometri sebelum ia menjadi permukaan
Peralatan makanan dan farmaseutikal dibersihkan dengan tiga cara: dibanjiri atau disembur dengan larutan pembersih, dilap dengan tangan, atau dibilas dengan air semasa penukaran. Setiap satu meletakkan tuntutan yang berbeza pada bahagian — semburan memerlukan garis penglihatan, lap memerlukan alat untuk mencapai permukaan secara fizikal, flush memerlukan graviti untuk melakukan kerja — tetapi ketiga-tiganya bergabung menjadi tiga soalan yang sama, dan ia boleh ditanya kepada mana-mana bahagian logam lembaran sebelum ia dibina.
Bolehkah ia dilihat? Bolehkah ia dicapai? Bolehkah ia dikosongkan? Permukaan yang gagal mana-mana satu daripada ini tidak boleh diselamatkan dengan kemasan yang lebih baik, kerana bahan pencemar tidak berada di permukaan yang sedang digilap — ia berada di tempat yang pengilat tidak pernah pergi. Ini adalah kesilapan yang paling kerap kita lihat dalam lukisan masuk: spesifikasi kemasan yang membawa keseluruhan hujah kebersihan, manakala geometri di bawahnya mencipta poket yang pelanggan tidak pernah lihat. Keputusan reka bentuk yang menjadikan sesuatu bahagian boleh dicapai biasanya dibuat jauh sebelum sesiapa membincangkan polish, dan ia adalah keputusan yang sama yang membaikibagaimana bahagian yang dihasilkan dipakai, dikoskan dan dipasang.
Ujian sebenar pertama adalah saliran, bukan kebersihan
Cecair yang kekal pada bahagian selepas dicuci lebih teruk daripada cecair yang tidak sampai, kerana ia membawa apa sahaja yang dilonggarkan ke tempat yang boleh diletakkan dan tumbuh. Oleh itu, setiap permukaan mendatar adalah keputusan reka bentuk, bukan ciri neutral: penutup, flens atas, bahagian atas penguat, dan bahagian bawah bingkai pintu. Setiap satu sama ada mengalir, atau menahan.
Tepi yang dibentuk adalah kesalahan yang paling biasa, dan ia jarang diperhatikan kerana ia ditambah untuk kekakuan dan bukannya untuk kebersihan. Bibir yang terangkat pada panel memberikan bahagian itu ketegaran dan memberikan loji palung beberapa milimeter dalam, memanjang sepanjang bahagian itu, tidak kelihatan dan mustahil untuk dikeringkan. Memusingkan bibir yang sama ke bawah, atau menggantikannya dengan manik yang dibentuk, mengekalkan kekakuan dan menghilangkan takungan. Lubang saliran hanya berfungsi apabila ia diletakkan pada titik terendah sebenar geometri dan membawa ke tempat yang juga mengalir — lubang yang mengalir ke poket seterusnya telah menggerakkan masalah dan bukannya menyelesaikannya.
Celah-celah direka sebelum sesiapa mengangkat obor
Memang menggoda untuk menganggap celah sebagai masalah kimpalan. Kebanyakan mereka tidak. Ia datang daripada cara dua keping logam disambungkan: sambungan lap, sandwic berbolt dengan gasket di antara plat, tepi berbingkai, pengeras yang dikimpal pada muka. Di mana sahaja dua permukaan bersentuhan sepanjang satu garis dan bukannya melebur di atasnya, terdapat jurang kapilari yang tiada cecair pembersih boleh menembusi dengan boleh dipercayai dan tiada pemeriksaan dapat melihat dengan boleh dipercayai.
Penyelesaian paling kuat adalah dengan menanggalkan sambungan daripada menutupnya. Braket yang dilipat keluar dari panel induk menghapuskan sambungan yang sepatutnya dicipta oleh pendakap yang dikimpal; Sambungan butt antara dua flens menghapuskan pertindihan yang bergantung pada sambungan lap. Di mana sambungan perlu kekal, pilihannya adalah antara kimpalan penembusan penuh dan celah, dan tidak banyak jalan tengah. Celah lain yang tiada siapa lukis ialah sudut dalam. Jejari dalaman yang ketat memperlahankan aliran pembersihan tepat di tempat sisa terkumpul, jadi jejari yang sedikit lebih besar lebih bersih walaupun kelihatan kurang tepat — dan ia mengubah alat, corak rata dan urutan lenturan, sebab itulah ia sesuai dibincangkan pada peringkat sebut harga dan bukannya di lantai kilang.
Kimpalan jahitan dan kimpalan berterusan adalah produk yang berbeza
Dari segi struktur, kimpalan jahitan dan kimpalan berterusan sering melakukan kerja yang sama. Dari segi kebersihan, mereka tidak berbuat demikian. Kimpalan jahitan meninggalkan antara muka antara kedua-dua bahagian tidak dikimpal sepanjang kebanyakan panjangnya, yang merupakan celah dengan nama lain: tertutup kepada mata, tertutup kepada cecair pembersih, terbuka kepada apa sahaja yang menyerap ke dalamnya. Kegagalan itu muncul beberapa bulan kemudian sebagai penjejakan kakisan di sepanjang jahitan yang kelihatan kukuh semasa barang masuk.
Kesilapan sebaliknya juga biasa: menetapkan kimpalan penuh di mana-mana kerana kimpalan dianggap sebagai jawapan selamat. Kimpalan berterusan meletakkan lebih banyak haba ke dalam bahagian, yang menariknya keluar dari permukaan rata, yang kemudian perlu diluruskan, dan seterusnya mengganggu perahu. Jadi keputusannya bukan "kimpalan lagi" tetapi "kimpalan secara berterusan di mana jahitan bersentuhan dengan produk, boleh dibasuh atau boleh memegang cecair, dan jahitan di tempat lain". Ditulis begitu, nota boleh dibina dan kosnya kelihatan; Ditulis sebagai arahan umum, ia sama ada membesar-besarkan bahagian atau membiarkan jahitan kritikal menjadi kebiasaan.
Rawatan selepas kimpalan adalah milik sendi, bukan kosmetik
Kimpalan memusnahkan lapisan pasif yang menjadikan keluli tahan karat tahan karat, dan ia melakukannya dengan dua cara: ia meninggalkan rona oksida pada dan sekitar manik, dan ia menarik kromium keluar dari logam tepat di sebelah kimpalan, meninggalkan jalur sempit yang kurang tahan berbanding plat induk. Kumpulan itu adalah tempat permulaan pit bermula, dan ia tidak kelihatan. Menganggap kimpalan sebagai operasi kosmetik — menggilingnya rata supaya bahagian itu digambarkan dengan baik — terlepas kedua-dua masalah ini.
Susunan lebih penting daripada usaha. Kerja mekanikal datang dahulu: buang percikan, campurkan hujung kimpalan, turunkan pengukuhan berlebihan supaya tiada apa yang boleh melekat padanya. Pembersihan diikuti. Kemudian pengasuhan atau pasivasi memulihkan kimia permukaan, dan bilasan terakhir menghilangkan sisa yang ditinggalkan oleh rawatan itu sendiri. Melakukan pasivasi sebelum mengisar hanya menggilap masalah bersama perlindungan. Terdapat satu lagi peraturan yang lebih senyap: alat yang digunakan pada keluli karat mesti didedikasikan untuk tahan karat. Besi yang diambil dari berus dawai keluli karbon atau cakera pengisar tertanam di permukaan dan berkarat di situ, pada bahagian yang tidak pernah menjadi masalah.
Kemasan permukaan mempunyai arah, dan arah itu harus ditulis
Penggilap mekanikal meninggalkan satu bijirin, dan bijirin mempunyai arah. Dua permukaan yang disiapkan dengan kekasaran yang sama berkelakuan berbeza jika satu digilap mengikut arah aliran dan satu lagi melintasinya, kerana corak calar yang tegak lurus dengan aliran memerangkap filem nipis yang dilepaskan oleh corak selari. Apabila lukisan mengatakan "digilap" dan tiada apa-apa lagi, bengkel menyiapkan setiap muka ke arah yang paling mudah dipegang, dan hasilnya adalah bahagian dengan nombor yang konsisten dan permukaan yang tidak konsisten.
Ia juga berbaloi untuk memisahkan dua proses yang sering disebut seolah-olah satu menggantikan yang lain. Penggilapan mekanikal mengubah geometri permukaan: ia memotong puncak. Penggilap elektro berfungsi secara kimia, dengan keutamaan melarutkan titik tinggi mikroskopik dan meninggalkan lapisan yang diperkaya kromium, yang memperbaiki filem pasif serta profil. Kerja farmaseutikal dan perubatan cenderung kepada laluan elektrokimia, peralatan makanan lebih kerap kepada kemasan mekanikal serta pasiviti, dan kedua-duanya tidak menggantikan yang lain. Apa yang penting pada peringkat lukisan ialah muka, proses, arah urat dan rawatan selepasnya semuanya dinamakan — jika tidak, kemasan adalah soal pilihan bengkel.
Gred menjawab soalan kakisan, bukan soalan kebersihan
Pemilihan bahan sering dianggap sebagai keputusan kebersihan, dan sebenarnya tidak. Apa yang ditentukan oleh gred adalah bagaimana bahagian tersebut berkelakuan dalam kimia pembersihan dan persekitaran produk: sama ada ia tahan terhadap ketegangan di bawah detergen yang mengandungi klorida, sama ada ia bertahan dalam kitaran cucian kaustik, sama ada ia berubah warna dalam produk yang sarat dengan garam. Gred austenitik dengan molibdenum dan yang tanpa dibandingkan atas sebab ini, dan perbezaannya muncul terlebih dahulu di celah, di bawah deposit, dan di hujung kimpalan — tempat yang sama kebersihan sudah pun gagal.
Itulah sebabnya rejim pembersihan dan bahan perlu dipilih bersama dan bukannya mengikut urutan. Sebuah loji yang memilih gred berbanding produk, kemudian menyerahkan bahan kimia pembersih kepada kontraktor yang memilih sanitizer berasaskan klorin, telah mencetuskan masalah kakisan di tempat yang juga merupakan masalah kebersihan. Meminta kimia cucian pada peringkat sebut harga bukanlah permintaan yang luar biasa; Input itulah yang menjadikan cadangan bahan itu bermakna sesuatu.
Apa yang lukisan itu katakan untuk bahagian itu menjadi boleh dibersihkan
Bengkel membina apa yang lukisan minta, dan di mana lukisan itu senyap, ia membina apa yang paling pantas. Itu bukan kritikan; Itulah sebabnya keperluan kebersihan perlu ditulis dan bukannya tersirat. Enam nota meliputi sebahagian besarnya: jahitan mana yang dikimpal secara berterusan dan mana yang boleh dijahit; jejari dalaman minimum di sudut yang akan dibersihkan; arah saliran dan titik rendah di mana lubang sepatutnya berada; muka, proses, arah butiran dan rawatan selepas untuk setiap permukaan siap; pembinaan yang tidak dibenarkan, seperti sambungan lap, rongga tertutup dan bibir yang terangkat; dan bagaimana setiap satu daripada ini akan disahkan.
Ia juga membantu untuk mengetahui apa yang laluan lakukan pada jahitan sebelum lukisan dibekukan, kerana pilihan antara memotong, membentuk dan kimpalan mengubah berapa banyak sambungan yang wujud pada asalnya —bagaimana laluan itu dipilih antara memotong, mengetuk dan membengkokBerbaloi untuk selesaikan sebelum nota kebersihan ditambah, bukan selepas. Dan kerana setiap nota ini memerlukan masa, bahan habis pakai dan pemeriksaan, sebut harga yang mengabaikannya bukanlah sebut harga yang lebih murah; Ia adalah petikan untuk bahagian yang berbeza. Bahagian yang membolehkan bengkel dibersihkan adalah bahagian di mana titik-titik ini telah diperiksapemeriksaan yang diluluskan oleh bahagian sebelum ia dihantar, bukannya ditemui semasa cucian pelanggan.
Kesimpulan
Fabrikasi keluli tahan karat yang higienik ditentukan oleh tiga perkara yang tidak berkaitan dengan betapa berkilatnya sesuatu bahagian: sama ada cecair boleh keluar, sama ada pembersih boleh mencapai setiap permukaan, dan sama ada terdapat jurang yang tidak dikimpal. Saliran adalah keputusan pembentukan, jangkauan adalah keputusan jejari dan akses, dan celah adalah keputusan bersama — dan ketiga-tiganya lebih murah untuk ditukar pada lukisan berbanding kimpalan siap. Kemasan masih penting, tetapi ia penting terakhir: ia menentukan sejauh mana permukaan yang sudah boleh dibersihkan berfungsi selama seribu kitaran cucian, bukan sama ada ia boleh dibersihkan langsung.
Soalan Lazim
Adakah pengilat yang lebih tinggi menjadikan bahagian keluli tahan karat lebih bersih?
Hanya selepas geometri membenarkan pembersihan berlaku. Kemasan cermin pada permukaan yang tidak dapat dicapai oleh kain, atau di atas poket yang memegang cecair, tidak mengubah apa-apa tentang sisa. Kemasan mengawal bagaimana permukaan yang boleh dibersihkan menua; saliran, akses dan ketiadaan jurang menentukan sama ada ia boleh dibersihkan.
Mengapa menetapkan kimpalan berterusan dan bukannya kimpalan jahitan pada bahagian sentuhan produk?
Kerana kimpalan jahitan meninggalkan antara muka antara kedua-dua bahagian tidak dikimpal sepanjang kebanyakan panjangnya, yang merupakan celah yang cecair pembersih tidak boleh masuk dan pemeriksaan tidak dapat lihat. Namun, kimpalan berterusan tidak semestinya lebih baik di semua tempat: ia menambah haba, distorsi dan kerja kemasan, jadi ia sesuai pada jahitan yang dicuci atau menahan cecair.
Bolehkah bahagian yang dibuat dibuat bersih selepas ia dibina?
Sebahagiannya. Jari kaki kimpalan boleh dicampur, warna oksida dibuang dan lapisan pasif dipulihkan, yang membetulkan kimia permukaan. Apa yang tidak boleh diperbaiki selepas itu ialah geometri: sambungan lap, rongga tertutup atau bibir terbalik yang memegang cecair dibina ke dalam bahagian tersebut. Itu perlu direka terlebih dahulu sebelum pembuatan.
Apa yang sepatutnya lukisan katakan yang tidak ada pada panggilan kemasan umum?
Jahitan mana yang berterusan dan mana yang boleh dijahit, jejari dalaman minimum di sudut yang dibersihkan, arah saliran dan titik rendah, arah muka dan urat untuk setiap permukaan siap, serta pembinaan yang tidak dibenarkan. Menamakan kimia cucian bersama gred juga membantu, kerana bahan dan rejim pembersihan perlu dipilih bersama.
Hantar lukisan atau rejim pembersihan yang diperlukan oleh peralatan anda untuk bertahan, dan kami akan menandakan sambungan, jejari dan titik saliran yang menentukan sama ada bahagian itu benar-benar boleh dicuci.
